Если стеклянная деталь будет закаливаться, отверстия, пазы и вырезы нужно окончательно определить до термообработки. На производстве БСК базовая последовательность выглядит так: резка → обработка кромки → отверстия и вырезы → при необходимости закалка. Готовое закалённое полотно не планируют штатно досверливать, подрезать или корректировать по форме.
Для чертежа недостаточно указать только диаметр отверстия. Нужно задать толщину стекла, положение отверстий относительно кромок и углов, геометрию пазов и вырезов, модель фурнитуры и сторону обработки. Для детали под закалку ГОСТ 30698-2014 задаёт базовые ограничения, но окончательную выполнимость геометрии проверяет технолог с учётом всей детали и конкретной фурнитуры.
Можно ли сверлить уже закалённое стекло
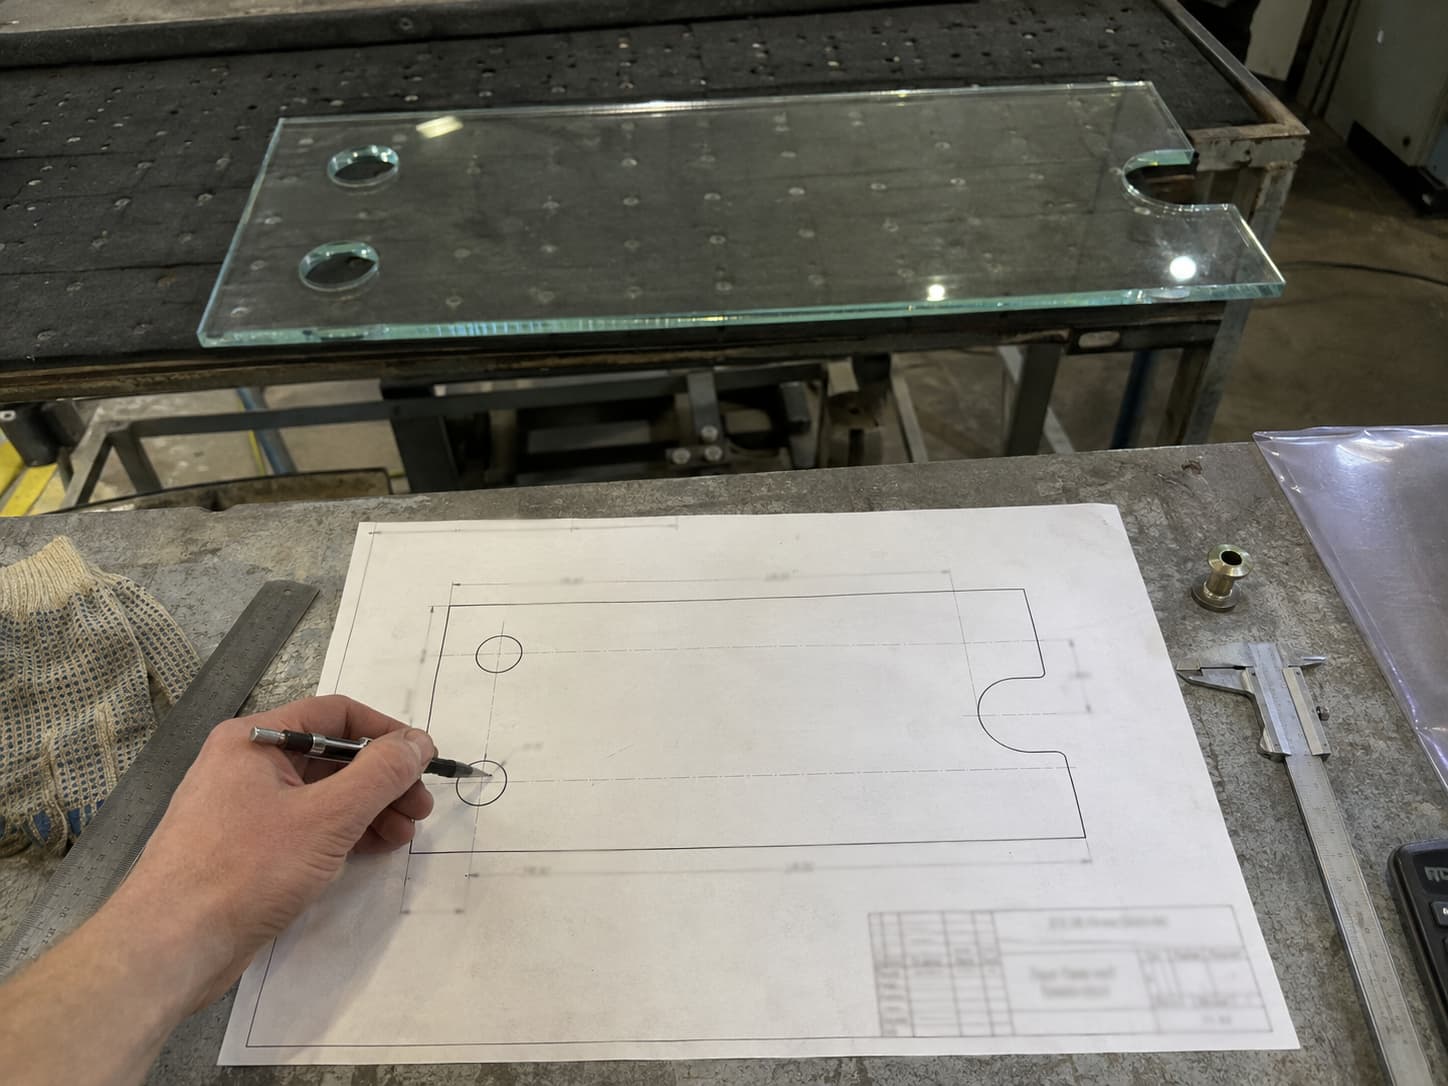
В обычном производственном процессе — нет. Отверстия и вырезы формируют до закалки, когда стекло ещё допускает механическую обработку. После термообработки в стекле уже сформировано напряжённое состояние, поэтому попытка обычного сверления, увеличения существующего отверстия или изменения выреза может привести к разрушению листа.
Поэтому ошибка, найденная после закалки, отличается от обычной правки чертежа. Если отверстие оказалось не того диаметра, петля требует другой вырез или зенковка нужна с другой стороны, нормальным решением обычно становится изготовление новой детали. Это не означает, что закалённое стекло физически невозможно обработать никаким специальным способом; речь именно о штатной технологии изготовления архитектурных и интерьерных деталей.
Практический вывод простой: до передачи стекла на закалку должны быть согласованы габариты, кромки, отверстия, пазы, вырезы и все элементы, связанные с фурнитурой.
Подробнее о самой операции термообработки — на странице закалки стекла.
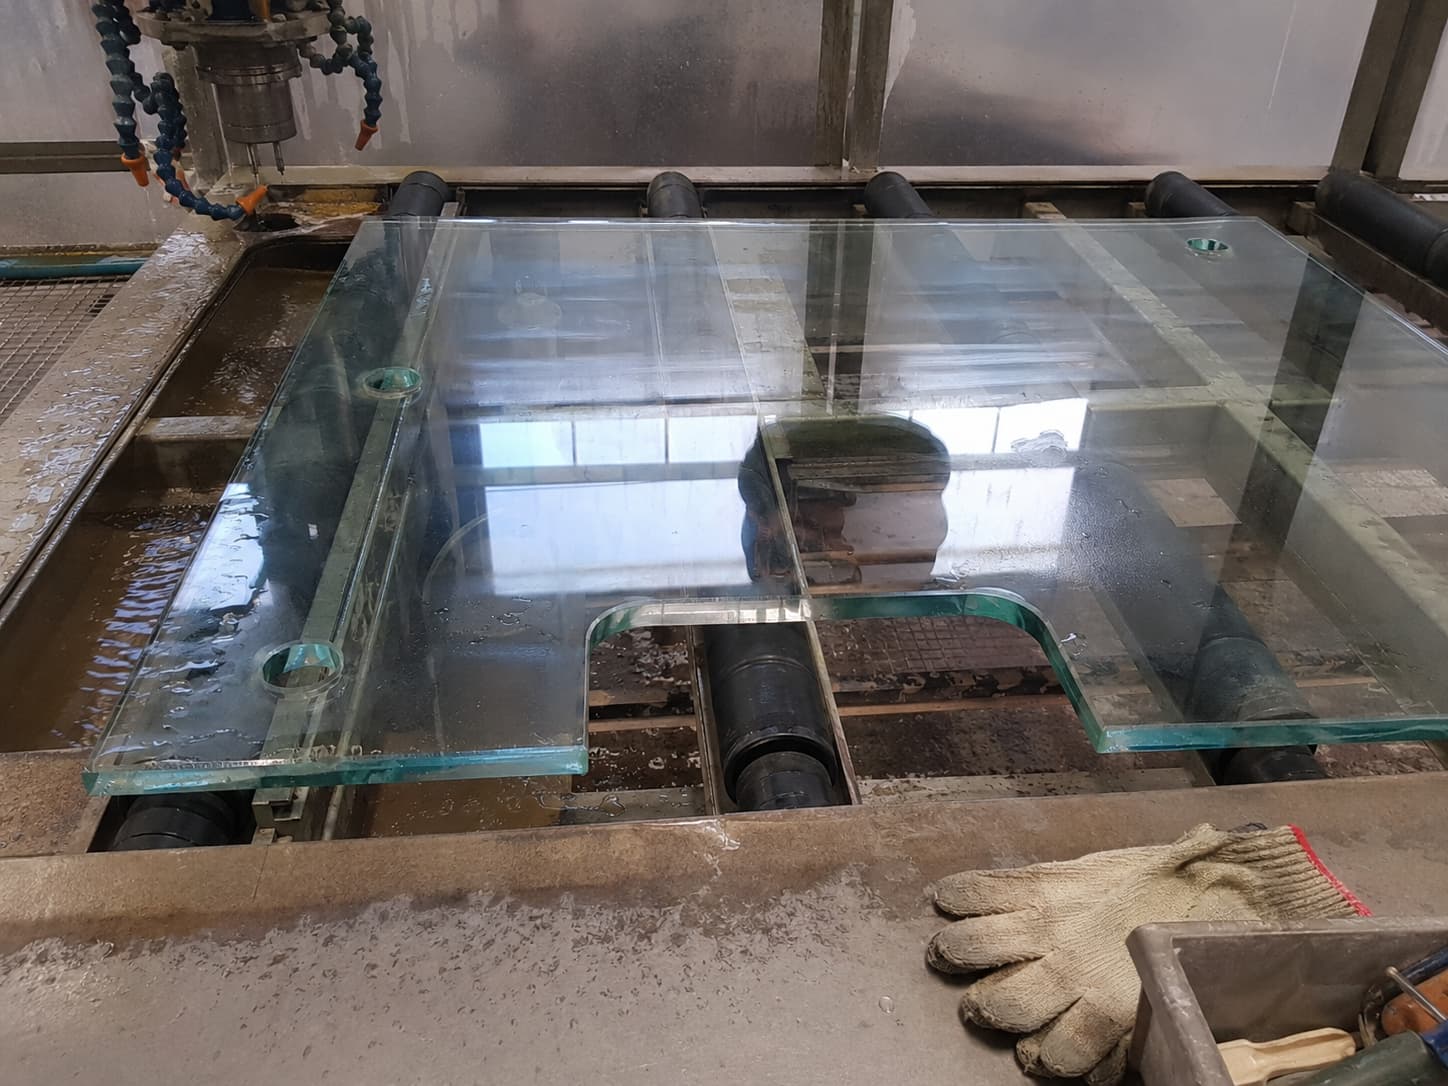
Чем отличаются требования для незакалённого стекла и детали под закалку
Сначала в задании нужно определить состояние готовой детали. Требования ГОСТ 30698-2014 к закалённому стеклу нельзя автоматически переносить на любое листовое стекло.
| Параметр | Незакалённое стекло | Стекло, которое будет закаливаться |
|---|---|---|
| Правила 2s и 6s | В БСК не применяются как система требований ГОСТ 30698 для незакалённой детали | Применяются в области действия ГОСТ 30698-2014 |
| Отверстия и вырезы | Выполнимость зависит от геометрии, перемычек, инструмента, обработки и фурнитуры | Должны быть выполнены до закалки и проверены по ГОСТ и внутренней технологии |
| Острые внутренние углы выреза | Нельзя считать автоматически допустимыми: нужна технологическая проверка | Для пазов и вырезов действует требование к скруглению |
| Изменение геометрии после изготовления | Зависит от состояния и изделия | После закалки штатная механическая корректировка не предусматривается |
Для незакалённого стекла отсутствие схемы 2s/6s не означает, что отверстие можно расположить где угодно. Слишком узкая перемычка, сложный заход инструмента, пересечение с другой обработкой или неподходящая геометрия под крепление могут сделать деталь нетехнологичной.
Для детали под закалку требования жёстче: сначала проверяется геометрия, затем выполняется механическая обработка, и только после этого стекло отправляется на термообработку.
Какие расстояния для отверстий устанавливает ГОСТ 30698-2014
Для этого раздела введём обозначения:
- s — номинальная толщина стекла;
- D — диаметр отверстия;
- R — радиус внутреннего скругления.
ГОСТ 30698-2014 устанавливает требования для закалённого стекла. В частности, стекло с отверстиями изготавливают из стекла толщиной не менее 4 мм. Для расположения отверстий стандарт задаёт три разных минимальных расстояния. Важно не смешивать их с координатами центра отверстия.
| Что проверяется | Требование ГОСТ 30698-2014 | От каких точек измеряется |
|---|---|---|
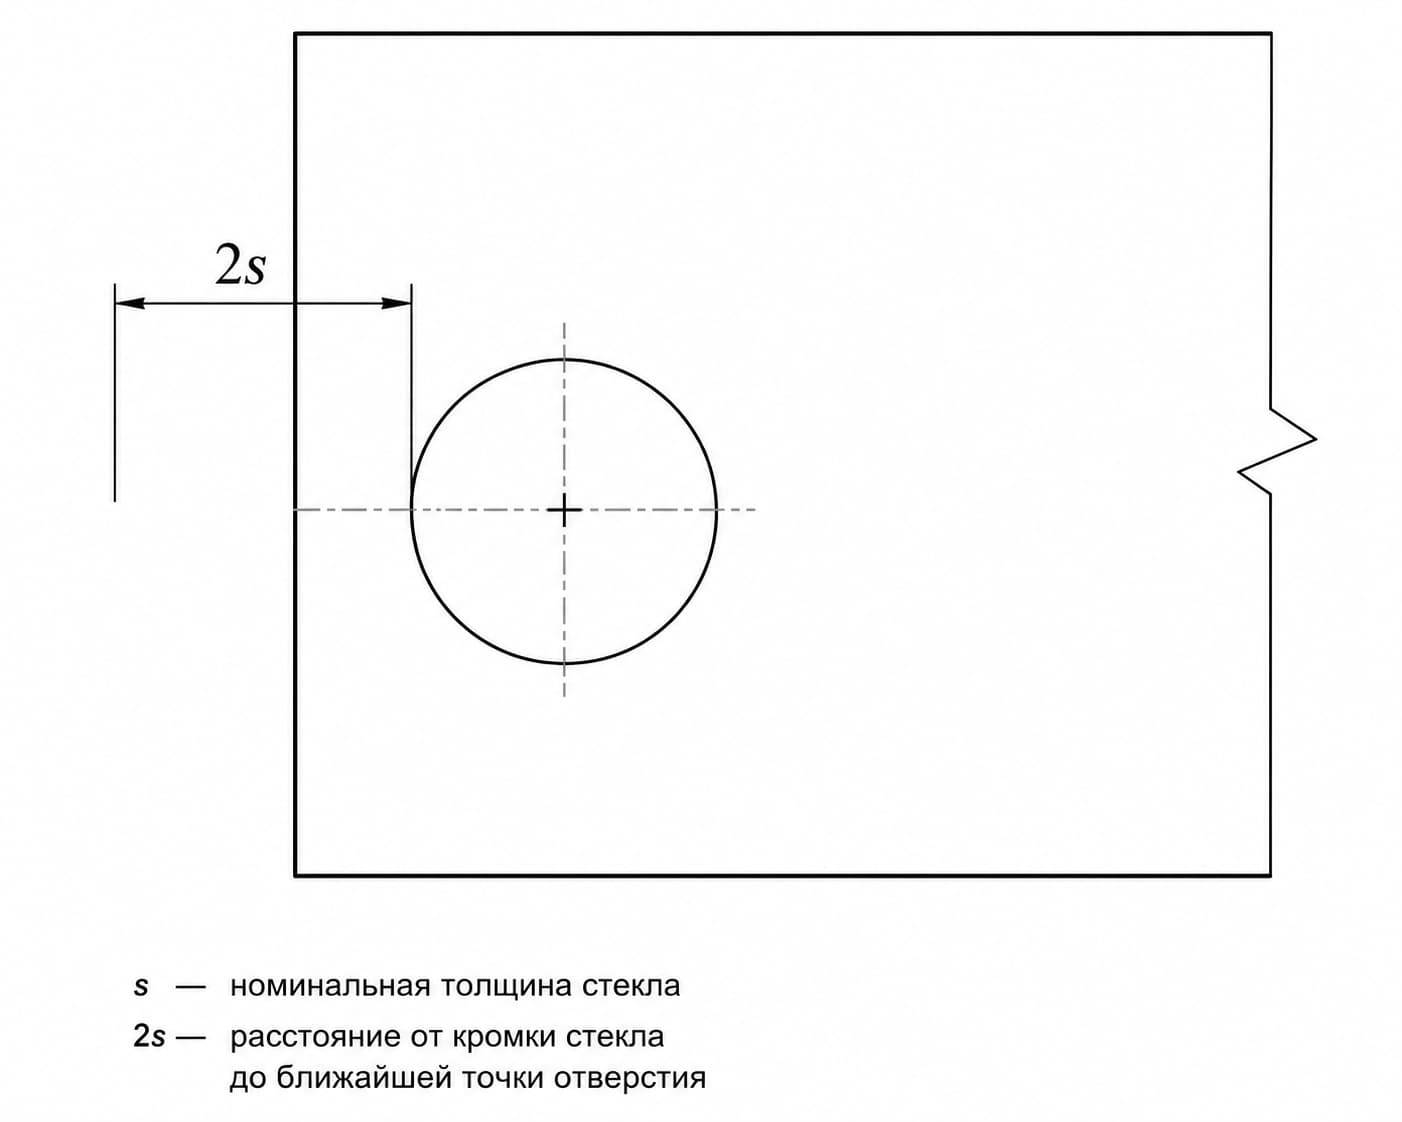
| Отверстие рядом с прямой кромкой | не менее 2s | от кромки стекла до ближайшей кромки отверстия |
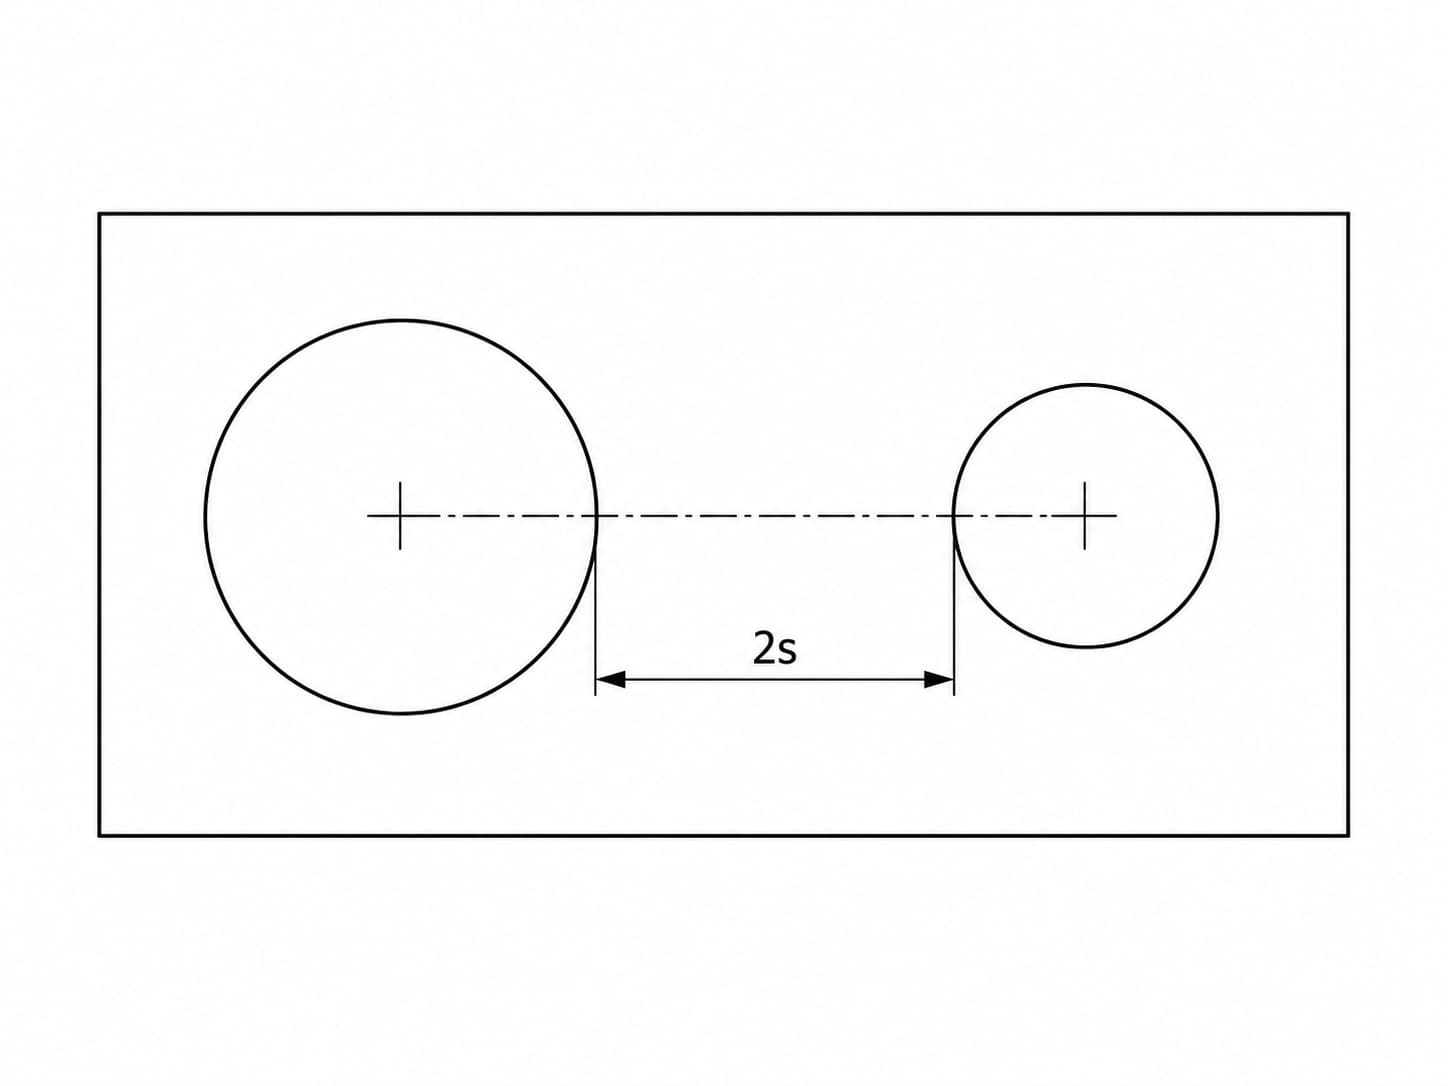
| Два соседних отверстия | не менее 2s | между ближайшими кромками двух отверстий |
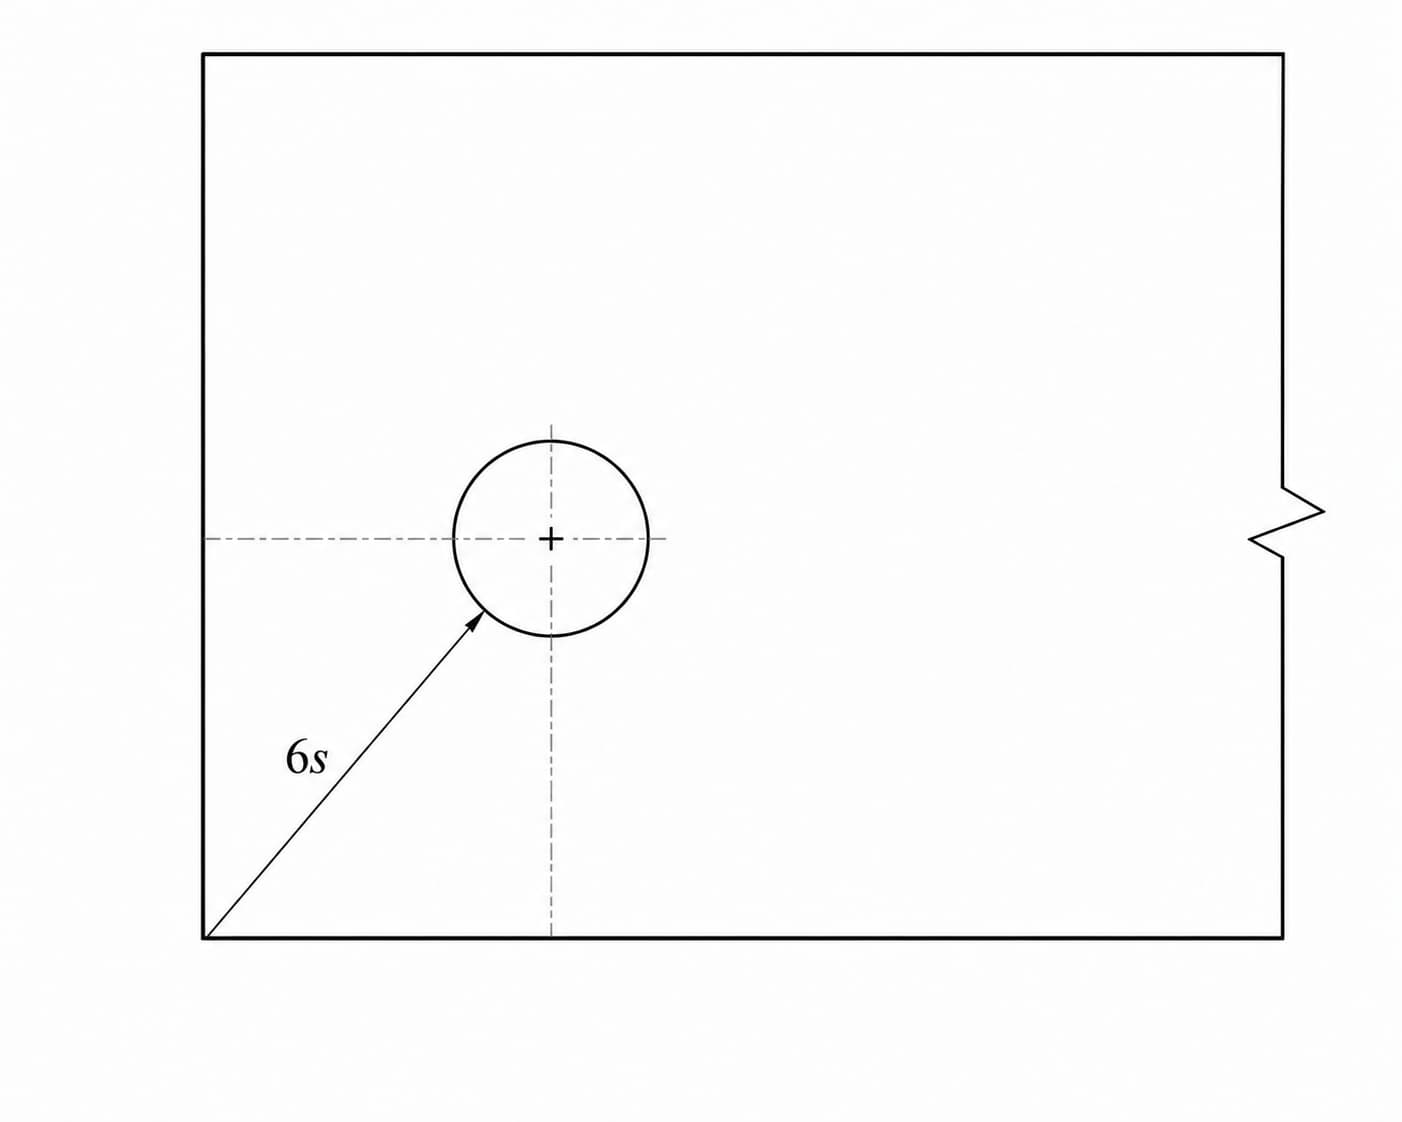
| Отверстие рядом с углом | не менее 6s | от вершины угла листа до ближайшей кромки отверстия |
| Кромка отверстия | должна быть притуплена | по периметру отверстия |
2s от кромки
Если толщина стекла s = 8 мм, нормативный минимум 2s равен 16 мм. Это означает: между прямой кромкой стекла и ближайшей к ней кромкой отверстия должно оставаться не менее 16 мм.
Это не расстояние до центра отверстия. Если на чертеже положение задаётся координатой центра, нужно проверить фактический зазор от кромки стекла до окружности. Например, для отверстия D = 20 мм при перпендикулярной привязке к прямой кромке центр должен находиться не ближе 26 мм от этой кромки: 16 мм нормативного зазора плюс радиус отверстия 10 мм.
Это пример расчёта нормативного минимума, а не рекомендация проектировать отверстие ровно на минимальном расстоянии.
2s между отверстиями
Для двух соседних отверстий измеряется не межцентровое расстояние, а зазор между их ближайшими кромками. При s = 8 мм он должен быть не менее 16 мм.
Если в чертеже указано только расстояние между центрами, технолог всё равно должен получить возможность проверить реальный зазор между окружностями. Для отверстий разных диаметров одно и то же межцентровое расстояние может дать разную ширину перемычки.
6s от угла
У угловой зоны отдельное требование: от вершины угла листа до кромки отверстия должно быть не менее 6s. При s = 8 мм это 48 мм.
Проверки расстояния до двух соседних прямых кромок недостаточно. Отверстие может формально выдерживать 2s до каждой стороны, но не проходить требование 6s от самого угла.
Для того же примера s = 8 мм внутренний радиус выреза, рассматриваемый ниже, должен быть не меньше 8 мм. Таким образом, 2s = 16 мм, 6s = 48 мм, R ≥ 8 мм. Это арифметический пересчёт нормативных минимумов, а не набор рекомендуемых проектных размеров.
Как определить диаметр отверстия
ГОСТ и производственная возможность отвечают на разные вопросы.
По ГОСТ 30698-2014, если диаметр отверстия меньше номинальной толщины стекла (D < s), такое решение должно быть согласовано изготовителем с потребителем. Это не общий запрет на D < s, но и не основание считать такой диаметр автоматически допустимым.
В БСК технически выполняются отверстия от Ø5 мм. Эту цифру нельзя читать как «минимальное отверстие в стекле — 5 мм» или как гарантию, что Ø5 мм подходит при любой толщине и в любой точке детали.
Для стекла, которое будет закаливаться, во внутренней практике БСК действует более жёсткий ориентир D ≥ s. Если совместить его с подтверждённой технической возможностью от Ø5 мм, рабочую проверку можно записать как:
Dmin = max(5 мм, s)
Это не формула ГОСТ и не универсальное правило стекольной отрасли. Она описывает текущую практику БСК для закаливаемой детали и ничего сама по себе не говорит о расстоянии отверстия от кромки, угла, соседнего отверстия или выреза.
Например, при s = 8 мм эта рабочая схема даёт диаметр не менее 8 мм. Но отверстие Ø8 мм всё равно должно отдельно пройти проверку положения по 2s, 6s, требованиям фурнитуры и технологии.
ГОСТ также нормирует отклонение диаметра: для отверстий от 4 до 20 мм включительно — ±1 мм, свыше 20 до 100 мм включительно — ±2 мм; для диаметра свыше 100 мм предельное отклонение согласовывают изготовитель и потребитель. Эти значения относятся именно к закалённому стеклу в области действия ГОСТ 30698-2014.
У крупного круглого отверстия нет смысла искать предел только в списке коронок. При необходимости крупная геометрия может обрабатываться на ЧПУ или обрабатывающем центре. Но из этого не следует, что допустим любой диаметр: конкретную деталь проверяют по толщине, габаритам, положению отверстия, соседним вырезам и последующей закалке.
Если задача уже сформирована и требуется именно изготовление, описание услуги находится на странице сверления отверстий в стекле.
Какие требования действуют для пазов и вырезов
Для закалённого стекла ГОСТ 30698-2014 задаёт не только отверстия, но и геометрию пазов и вырезов.
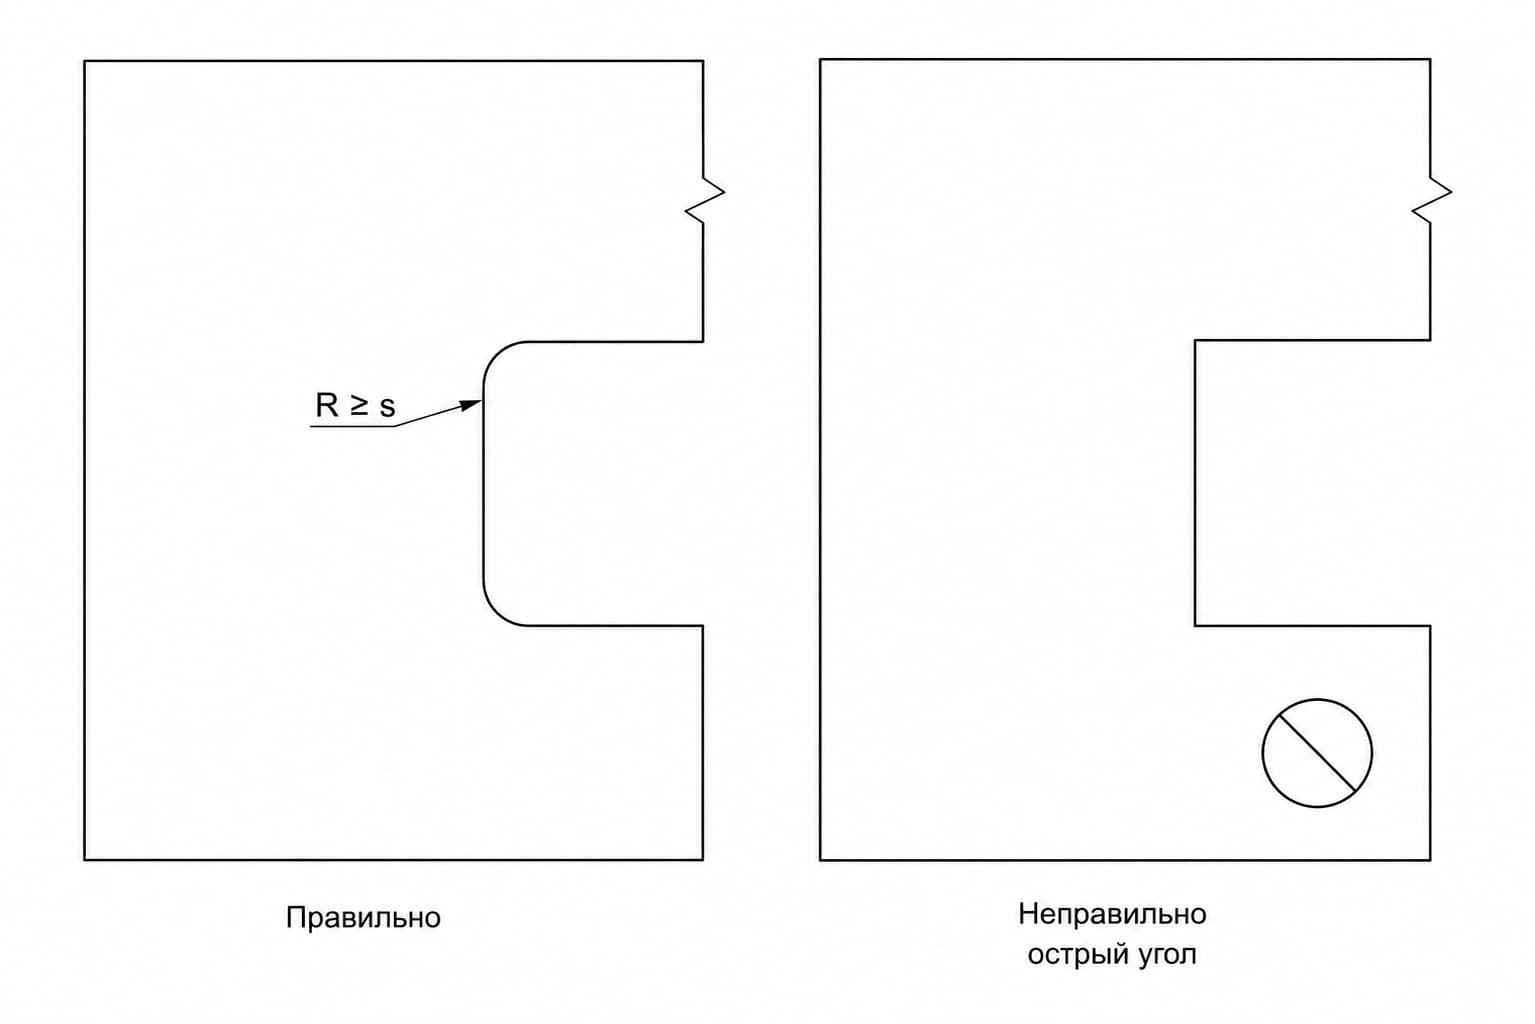
Внутренние углы должны быть скруглены с радиусом R ≥ s. Внутренние размеры пазов и вырезов должны быть не меньше толщины стекла. Их ширина должна быть не меньше s и не больше одной трети соответствующего линейного размера стекла. Внешние углы вырезов также должны быть скруглены, а кромки пазов и вырезов — обработаны.
Поэтому прямоугольный внутренний вырез с идеально острым углом 90° нельзя закладывать в чертёж закаливаемой детали как готовую геометрию. В углу должен быть радиус, причём для нормативной проверки он связан с толщиной стекла.
В технологической проверке БСК для закаливаемой детали дополнительно учитываются внутренние ограничения по вырезам. Это не требования ГОСТ: они относятся к внутренней производственной проверке конкретной детали.
Если вырез создаётся под петлю, коннектор или другое крепление, одной проверки R ≥ s недостаточно. Контур должен одновременно соответствовать паспорту фурнитуры и быть технологичным для стекла.
Отверстия под петли, ручки и другую фурнитуру
Фраза «два отверстия под петлю» не определяет деталь. У разных моделей петель, ручек, коннекторов, точечных держателей и patch fitting могут отличаться диаметр, количество отверстий, межцентровое расстояние, форма выреза, радиусы и зенковка.
Надёжный исходный набор — точная модель фурнитуры, её технический чертёж или шаблон и однозначная привязка этой геометрии на стекле. Размеры от внешне похожей петли нельзя использовать как универсальный заменитель документации выбранной модели.
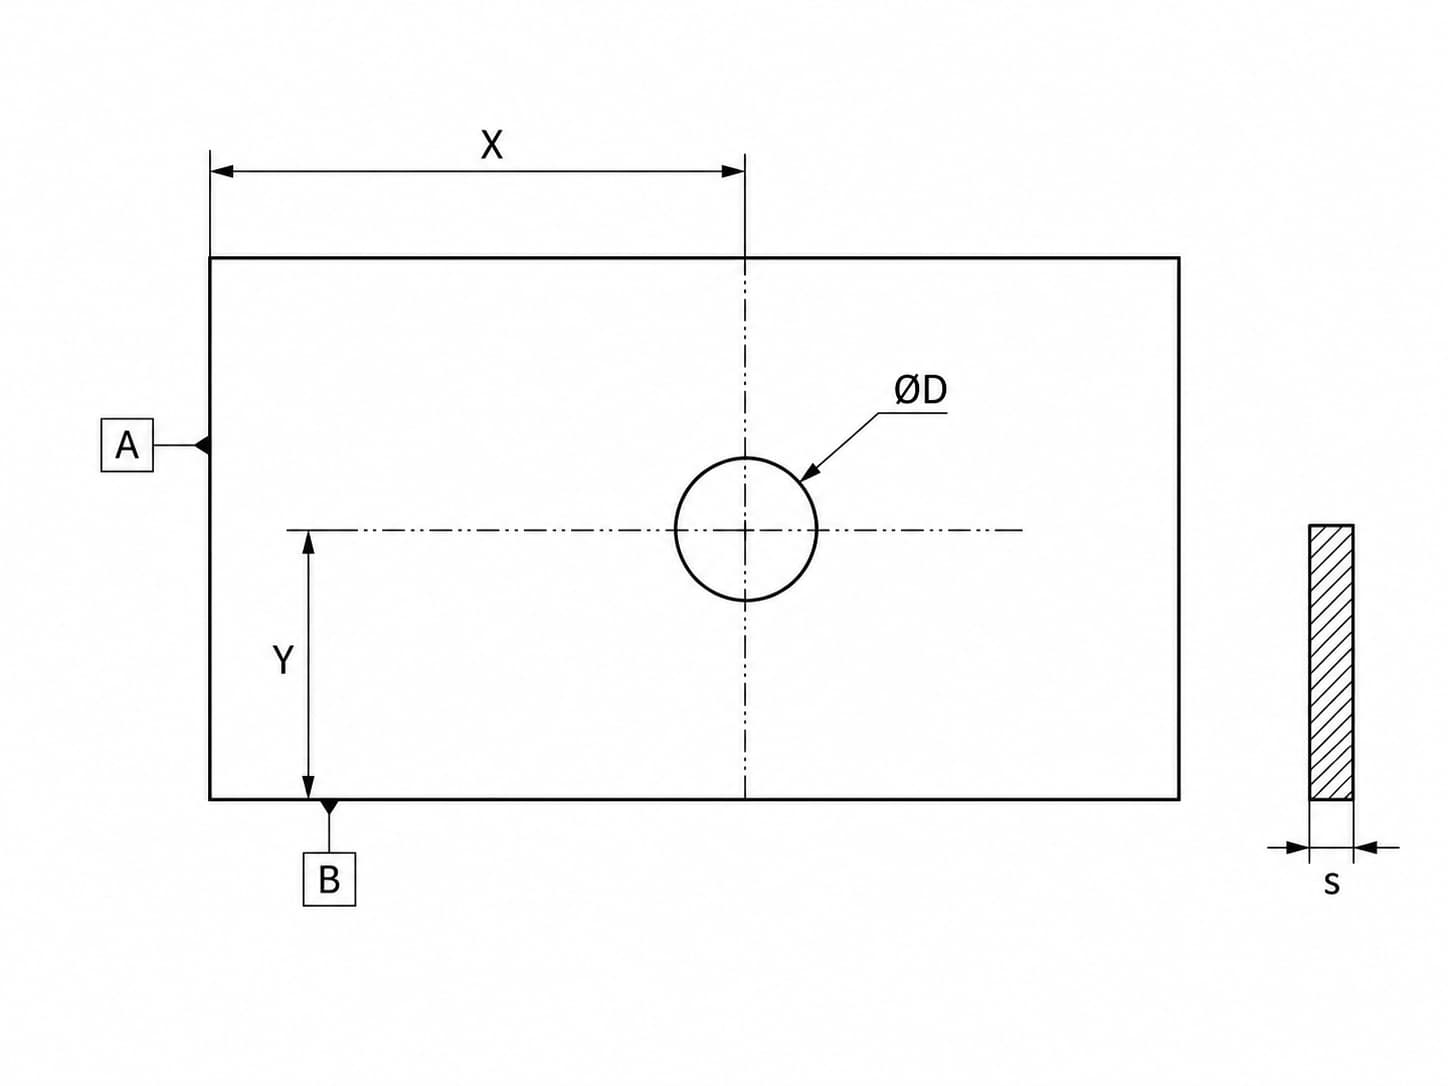
Для круглого отверстия удобно задавать:
- ØD — диаметр;
- X — координату центра от выбранной вертикальной базовой кромки;
- Y — координату центра от выбранной горизонтальной базовой кромки.
Базовые кромки нужно определить на самом чертеже. Размерные линии X и Y должны приводить к центру одного и того же отверстия. Если отверстий несколько, у каждого должна быть однозначная привязка либо понятная система межцентровых размеров, не создающая противоречий.
Из паспорта фурнитуры обычно нужно перенести не только диаметр. Проверяются число отверстий, межцентровые размеры, контур выреза, радиусы, допустимая толщина стекла, необходимость зенковки и сторона обработки.
ГОСТ отвечает на вопрос, проходит ли базовая геометрия требования к закалённому стеклу. Паспорт фурнитуры определяет, какая геометрия нужна конкретному креплению. В производство должна попасть версия, в которой оба набора требований совместимы.
Когда нужна зенковка
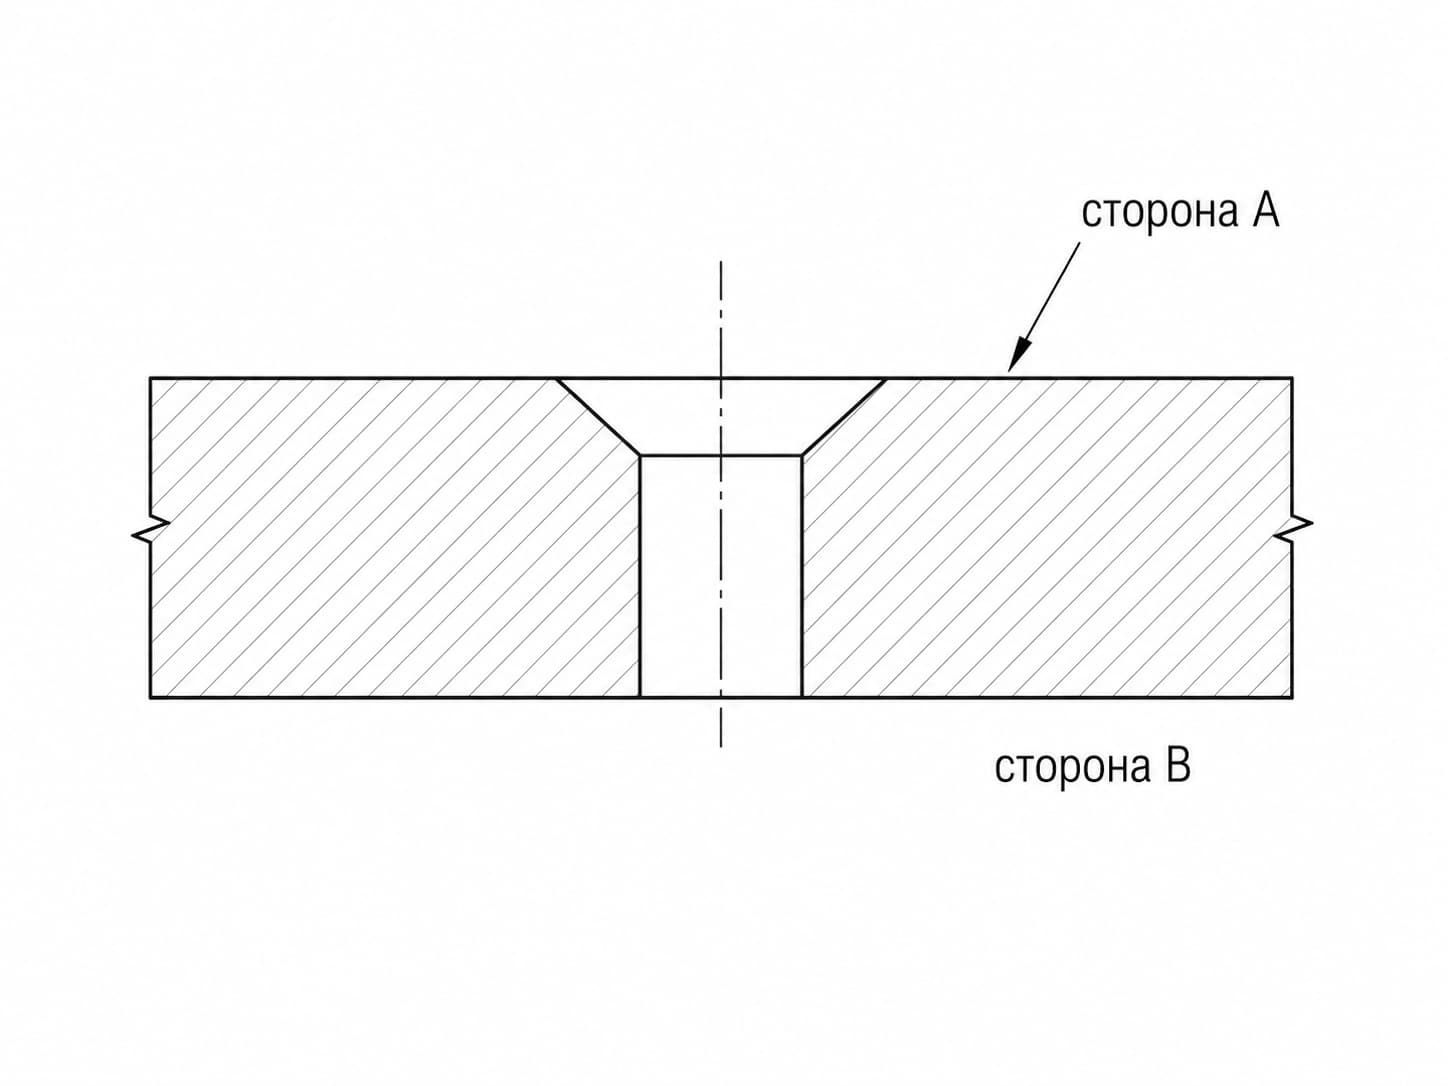
Зенковка — обработка входной части отверстия под форму конкретного крепёжного элемента. Она нужна не «для красоты» и не для каждого отверстия.
На чертеже следует определить, нужна ли зенковка вообще, с какой стороны стекла она выполняется и какая геометрия требуется выбранной фурнитуре. Если у детали есть лицевая и обратная стороны, их надо обозначить однозначно: ошибка стороны зенковки после закалки уже не исправляется обычной механической доработкой.
Во внутренних ТУ БСК есть отдельное положение о зенковке под 45°. Мы не используем его как универсальное правило для любой фурнитуры: конкретное крепление может требовать иной профиль, а возможность выполнения нужной геометрии должен подтвердить технолог.
Поэтому запись «зенковка» без стороны, модели крепления и понятного профиля — неполное задание.
Как показать отверстие или вырез на чертеже
Общий состав исходных данных подробно разобран в статье «Как подготовить чертёж или эскиз для изготовления стекла на заказ». Здесь сосредоточимся только на параметрах, которые однозначно определяют отверстия, пазы и вырезы.
Для круглого отверстия нужны диаметр ØD и положение центра. Для выреза — полный контур, размеры прямых участков и радиусы. Для паза — ширина, длина, положение и скругления. Если обработка асимметрична, указывается лицевая сторона.
Координаты лучше задавать от двух понятных базовых кромок. Набор размеров не должен заставлять производство выбирать, какой из противоречащих размеров считать главным. Избыточное дублирование размеров не повышает точность, если цепочки дают разные координаты.
На чертеже или в приложении к нему должны быть связаны между собой:
- толщина и тип стекла;
- необходимость последующей закалки;
- ØD или контур выреза;
- координаты X/Y и выбранные базы;
- количество одинаковых элементов;
- радиусы;
- вид и сторона обработки;
- точная модель фурнитуры или её технический шаблон.
Для детали под фурнитуру чертёж стекла и документация крепления должны рассматриваться как один комплект исходных данных.
Типовые ошибки перед запуском детали в производство
Ниже не статистика БСК, а типовые ошибки, которые делают чертёж неоднозначным или несовместимым с закалкой.
- Указан диаметр, но нет координат центра. Производство видит Ø, но не может однозначно восстановить положение отверстия.
- Координаты заданы от разных неочевидных баз. Например, один размер отсчитан от готовой кромки, другой — от условной линии, не обозначенной на схеме.
- Проверено расстояние до центра вместо расстояния до кромки отверстия. Для 2s и 6s это принципиально разные величины.
- Два отверстия проверены только по межцентровому расстоянию. ГОСТ нормирует зазор между их кромками.
- Указана «петля», но нет модели или шаблона. У похожей фурнитуры стеклоподготовка может отличаться.
- Зенковка указана без стороны. После переворота детали крепление может не совпасть с подготовкой стекла.
- Внутренний угол выреза оставлен острым. Для закаливаемого стекла требуется скругление.
- Фурнитуру меняют после утверждения стекла. Если новая модель требует другой геометрии, после закалки штатно скорректировать отверстия и вырезы уже нельзя.
- Нормативный минимум принимают за рекомендуемое расстояние. Соблюдение 2s, 6s и R ≥ s — только часть проверки; остаются фурнитура, соседние элементы и технологические ограничения.
Чек-лист перед передачей чертежа
- Определено, останется стекло незакалённым или будет закаливаться.
- Указана номинальная толщина s.
- Для закаливаемой детали проверены требования ГОСТ к диаметру и положению отверстий.
- Для каждого круглого отверстия заданы ØD и однозначные координаты центра X/Y.
- Для пазов и вырезов указаны контур, ширина, размеры и радиусы; внутренние углы проверены по R ≥ s.
- Указана точная модель фурнитуры и приложен её технический чертёж или шаблон, если геометрия зависит от крепления.
- Для зенковки определены необходимость, сторона и требуемая геометрия.
- Проверены расстояния до кромок, углов, соседних отверстий и вырезов.
- Нет противоречащих друг другу размерных цепочек.
- Технолог подтвердил выполнимость конкретной геометрии до передачи детали на закалку.
Если любой из этих пунктов меняется после согласования — например, выбрана другая петля, изменён диаметр или сдвинут вырез, — чертёж нужно перепроверить до закалки. Именно на этом этапе корректировка остаётся частью нормальной подготовки производства, а не причиной переделывать готовое закалённое полотно.
Частые вопросы
Что делать, если паспорт петли требует расположить отверстие ближе к кромке, чем допускает ГОСТ?
Для детали под закалку нужно выполнить оба набора требований. Если они несовместимы, меняют геометрию детали, положение крепления или модель фурнитуры; выбирать только одно из требований нельзя.
Обязательно ли отдельно ставить размер от кромки стекла до кромки отверстия?
Нет, если ØD и координаты центра X/Y полностью и однозначно определяют геометрию. Но по этим данным должна быть возможна проверка нормативного расстояния именно до кромки отверстия, а не только до его центра.
Можно ли просто зеркально перевернуть чертёж детали с зенковкой?
Не всегда. Если зенковка, покрытие или фурнитура делают стороны несимметричными, на чертеже необходимо определить лицевую сторону и направление обработки.
Кто решает, сверлить крупное круглое отверстие коронкой или выполнять его на ЧПУ?
Это технологическое решение производства. В чертеже заказчика важнее однозначно определить форму, размер и положение отверстия, а не назначать способ его обработки.
Источники и нормативные документы
При подготовке материала использованы действующие нормативные документы, внутренняя производственная практика БСК и техническая документация первичного производителя стекла. Нормативные требования применяются только в пределах области действия соответствующего стандарта.
- ГОСТ 30698-2014 «Стекло закаленное. Технические условия» — официальная карточка Росстандарта. Основной нормативный источник для требований статьи к отверстиям, расстояниям 2s и 6s, диаметрам, пазам, вырезам и обработке их кромок в закалённом стекле.
- ГОСТ 2.431-2008 «Единая система конструкторской документации. Правила выполнения графических документов изделий из стекла. Основные требования» — официальная карточка Росстандарта. Использован как нормативный фон для оформления графических документов изделий из стекла.
- ГОСТ 2.307-2011 «Единая система конструкторской документации. Нанесение размеров и предельных отклонений» — официальная карточка Росстандарта. Относится к правилам нанесения размеров и предельных отклонений в графических документах.
- Pilkington Toughened Glass — техническая страница производителя. Дополнительный первичный источник по технологическому принципу: резку, сверление и обработку кромок выполняют до закалки.
В статье также используются внутренние технические требования и производственная практика БСК. Они описывают технологическую проверку конкретной детали и не заменяют требования действующего ГОСТ 30698-2014. Для конкретного заказа учитываются геометрия изделия, толщина стекла, выбранная фурнитура и возможности производственного оборудования.
 Гравировка
 Еврокромка
 Закалка стекла
 Матирование
 Моллирование
 Пескоструйные работы
 Резка
 Сверление
 Стемалит
 УФ-склейка
 Фацет прямой и криволинейный
 Фотопечать
 Художественное покрытие пленкой
 Шлифовка и полировка
 Серебряные
 Осветленные
 Тонированные
 Узорчатые
 С широким фацетом
 Зеркальное панно
 Для танцевальных студий
 Большие зеркала
 В багете
 В ванную комнату
 В раме
 Для спортивных залов
 С рисунками и гравировкой
 В прихожую
 С подсветкой
 Бесцветное (флоат-стекло)
 Осветленное (оптивайт)
 Тонированное в массе
 Матовое (Сатин)
 Лакобель (цветное)
 Закаленное
 Многослойное (триплекс)
 С матовым рисунком
 Узорчатое (рифленое)
 Фурнитура
 В офис
 В стиле лофт
 Для ванной
 Для душа
 Матовые
 Межкомнатные
 Раздвижные
 Сантехнические
 Для душевой кабины
 Раздвижные
 Стеклянные двери
 Угловые
 Витрины
 Дверцы
 Для ванной
 Для гостиной
 Для офиса
 Кухонные фасады
 Полки
 Столешницы
 Столы
 Козырьки и навесы
 Лестницы из стекла
 Облицовка стен
 Ограждения и перила
 Стеклянный пол